Produkte
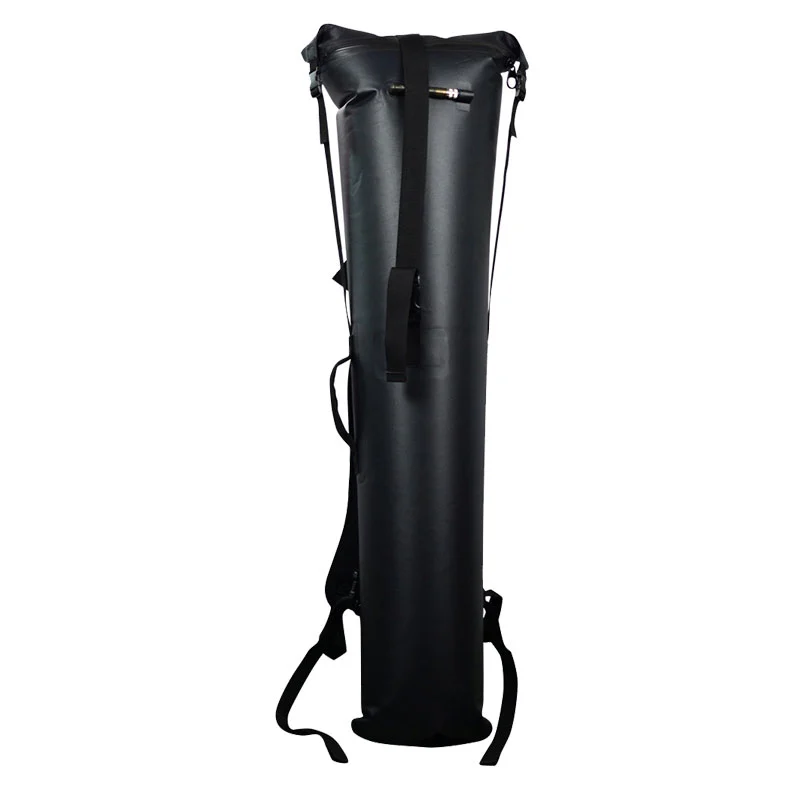
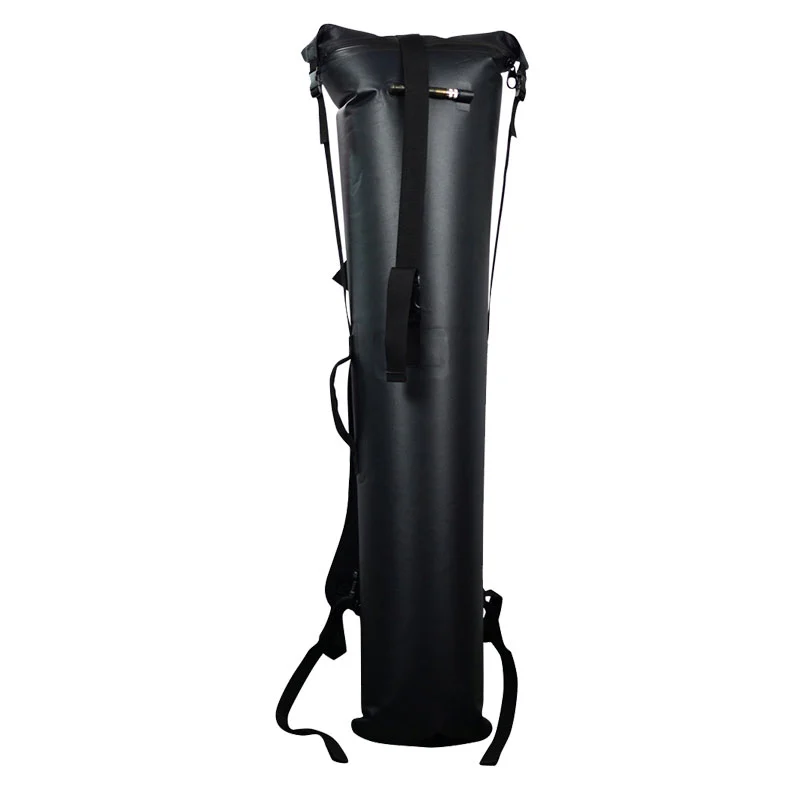
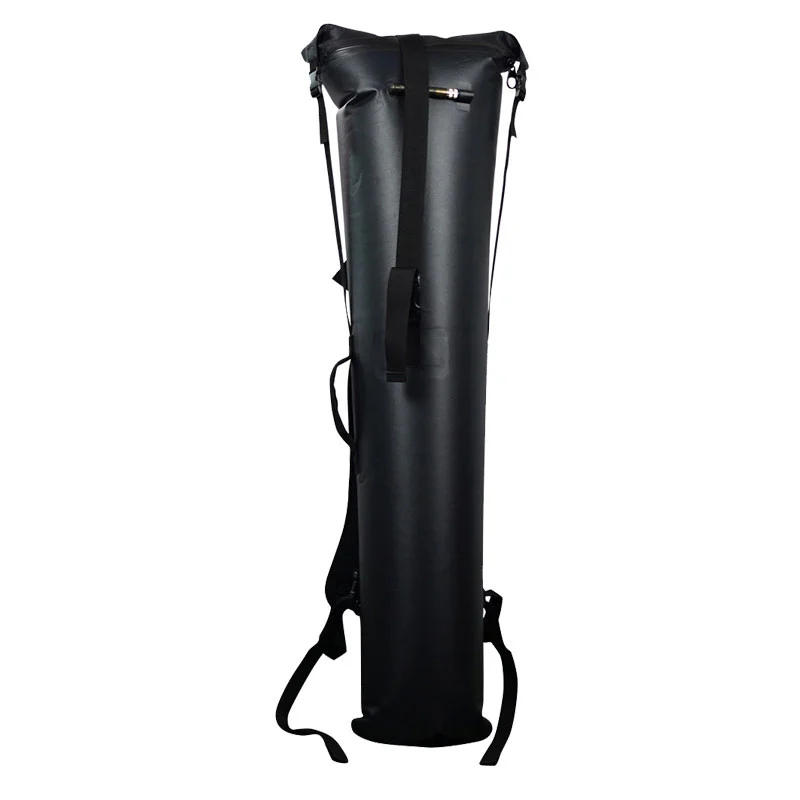
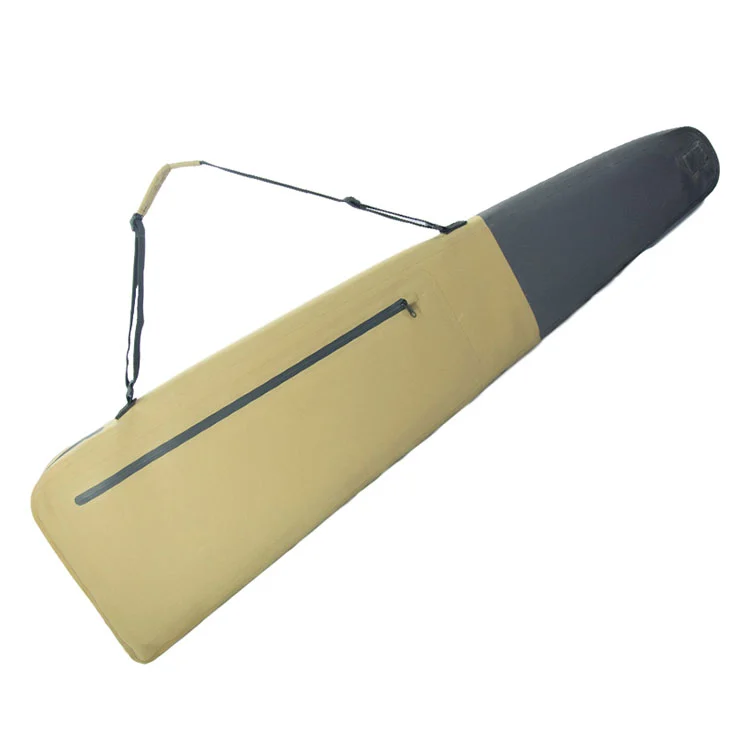
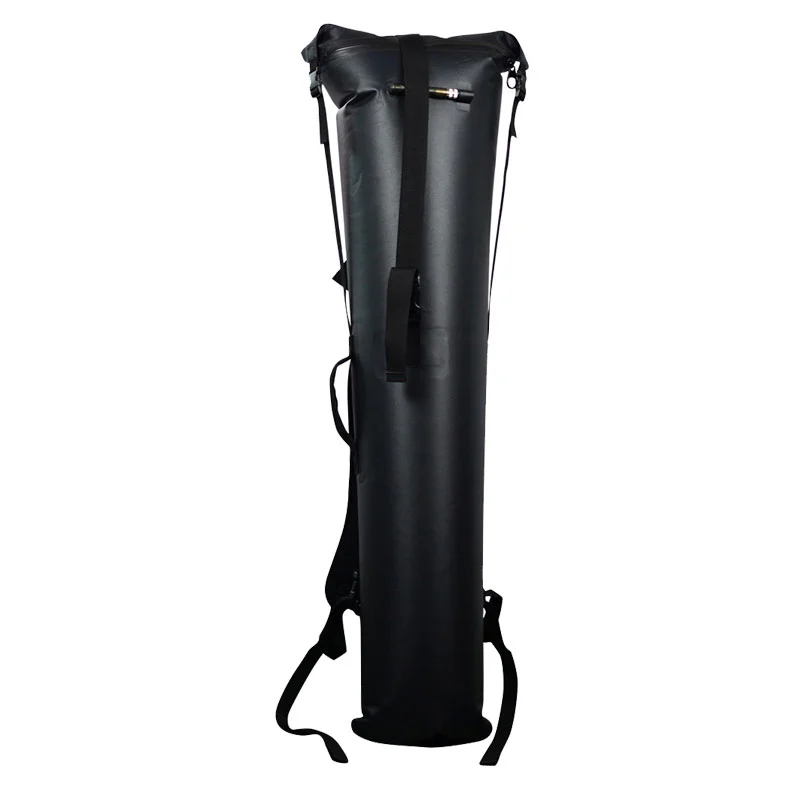
HF-geschweißter Gewehr-Trockenbeutel
  • HF-geschweißter Gewehr-TrockenbeutelHF-geschweißter Gewehr-Trockenbeutel

HF-geschweißter Gewehr-Trockenbeutel

Hochfrequenzschweißen bei 27,12 MHz verschmilzt TPU-Platten zu einem durchgehenden Abschnitt ohne Nadelperforationen. Sealock betreibt diese Schweißlinien im eigenen Haus, anstatt sie an Subunternehmer zu vergeben, und gewerbliche Einkäufer, die ein Angebot anfordern, können den Prozess in beiden Werken prüfen. Der HF-geschweißte Gewehr-Trockenbeutel SL-E302 ist 130 × 25 cm, 60 l, 1,35 kg, IPX7. Lohnfertigung ab 300 Stück.

Ein genähter wasserdichter Beutel trägt mehrere tausend Nadellöcher entlang seiner Nähte, zurückgehalten durch einen Klebebandstreifen und den Kleber darunter. Die SL-E302 hat keine. Seine 840D-TPU-Schale wird durch Hochfrequenzschweißen verbunden verschmilzt die Polymerschichten zweier Platten zu einem durchgehenden Materialabschnitt – Es gibt kein Loch zum Abdecken und kein Klebeband zum Altern.

HF Welded Rifle Dry Bag Hochfrequenz-Schweißanlage, Dongguan-Anlage

Daten erstellen

Spezifikation Wert
Modell SL-E302
Nahtmethode Hochfrequenz (RF) geschweißt
Stichperforationen in der Schale Null
Shell-Stoff 840D TPU laminiert (500D PVC / 420D TPU optional)
Wasserdichtigkeitsklasse IPX7 – Eintauchen in 1 m Tiefe für 30 Minuten
Abmessungen/Kapazität 130 × 25 cm / 60 L
Nettogewicht 1,35 kg ± 0,15 kg
Schweißnahtprüfung Zerstörender Schältest, Beginn jedes Laufs
MOQ / Probenahme / Produktion 300 Stück / 7–10 Tage / 30–45 Tage

Wie Hochfrequenzschweißen funktioniert

Hochfrequenzschweißen, auch HF- oder dielektrisches Schweißen genannt, erzeugt Wärme im Inneren des Materials, anstatt sie von außen aufzubringen. Industrieanlagen arbeiten im ISM-Band bei 27,12 MHz – der Frequenz international für diese Prozessklasse vergeben.

Wenn TPU-laminiertes Gewebe zwischen den Elektroden verläuft, wird das Ein Wechselfeld kehrt etwa 27 Millionen Mal pro Sekunde die Polarität um. Die Polare Moleküle im Polymer versuchen sich bei jeder Umkehrung neu auszurichten, und die Die innere Reibung dieser Bewegung erzeugt gleichmäßig Wärme im gesamten Körper Dicke der Fuge im selben Moment. Unter Simultanelektrode Durch den Druck fließen die erweichten Schichten zusammen und verfestigen sich wieder zu einer Einheit Abschnitt.

Prozessvariable Funktion Kontrolle
Frequenz Treibt molekulare Schwingungen im Polymer an 27,12 MHz, vom Gerät festgelegt
Leistung Legt die Geschwindigkeit der Wärmeerzeugung fest Set pro Stoffcharge
Elektrodendruck Zwingt die erweichten Schichten zusammen Set pro Stoffcharge
Verweilzeit Bestimmt die Gesamtenergie, die in das Gelenk eingespeist wird Set pro Stoffcharge
Abkühlung unter Druck Ermöglicht die Wiederverfestigung des geschmolzenen Polymers als Ganzes Wird vor der Elektrodenfreigabe gehalten

Leistung, Druck und Verweilzeit sind die drei Variablen eines Bedieners kann schief gehen. Alle drei werden für jede eingehende Stoffcharge festgelegt aufgezeichnet und nicht dem individuellen Urteil überlassen werden.

Warum nur einige Stoffe hochfrequenzgeschweißt werden können

Der Prozess hängt von der molekularen Polarität ab. Ein Polymer, dessen Moleküle Tragen Sie einen Dipol, der auf das Wechselfeld und die innere Wärme reagiert. ein Unpolarer Das Polymer reagiert überhaupt nicht, egal wie viel Strom zugeführt wird.

Material HF-schweißbar Notizen
TPU Ja Stark polar; schweißt sauber und gleichmäßig – unser Standardgehäuse
PVC Ja Stark polar; Lässt sich gut schweißen, ist kostengünstiger und schwerer
PU-beschichtet Variiert Hängt von der Beschichtungsformulierung und -dicke ab
PE (Polyethylen) NEIN Unpolar; erfordert Heißluft- oder Ultraschallverfahren
PP (Polypropylen) NEIN Unpolar; Nicht zum HF-Schweißen geeignet
Nylon / unbeschichtetes Polyester NEIN Grundgewebe allein kann nicht geschweißt werden; erfordert ein schweißbares Laminat

Aus diesem Grund wird die Schale als TPU-laminiert und nicht als TPU-laminiert bezeichnet einfarbig gewebter Stoff. Die gewebte 840D-Basis trägt die Abriebfestigkeit; die TPU-Laminat ist sowohl die wasserdichte Barriere als auch die Schicht, die das Schweißen ermöglicht möglich. Die Schweißbarkeit jedes eingehenden Materials wird bei der Probenahme bestätigt bevor ein Projekt voranschreitet.

Geschweißter versus genähter und geklebter Querschnitt

Der Unterschied ist eher struktureller als eine Frage des Grades. Eine genähte Bei einer Naht handelt es sich um zwei Materialstücke, die durch einen Faden aneinander gehalten werden Löcher mit Klebeband überbrückt. Eine Schweißnaht ist ein Stück Material.

HF Welded Rifle Dry Bag Nahtquerschnitt: genäht und geklebt im Vergleich zu HF-geschweißt
Eigentum HF-geschweißt Genäht + Nahtband
Nadelperforationen Keiner Mehrere Tausend pro Naht
Dichtungsmechanismus Material zu einem Stück verschmolzen Klebeband zur Überbrückung der Löcher
Schichten, die scheitern können Erstens – das Material selbst Drei – Faden, Klebeband, Kleber
Alterungsverhalten Es ist kein Klebstoff vorhanden, der sich zersetzen könnte Der Klebstoff zersetzt sich unter UV-Strahlung, Hitzewechsel, Biegen und Waschen
Typischer Ausfall am Lebensende Abrieb durch den Stoff Bandlifte; Perforationen öffnen sich wieder
Nahtfestigkeit Schweißzone auf oder über dem Grundmaterial Begrenzt durch Faden- und Klebebandhaftung
Reinigungstoleranz Frei spülen und schrubben Aggressives Reinigungsband
Wiederholbarkeit des Prozesses Maschineneingestellte Parameter, aufgezeichnet pro Charge Hängt vom Bediener und der Bandanwendung ab

Schweißqualitätskontrolle

Eine Schweißnaht, die korrekt aussieht, kann immer noch unterschweißt sein. Verifizierung ist destruktiv und das Akzeptanzkriterium ist eindeutig.

Inspektionspunkt Verfahren Frequenz
Akzeptanzkriterium für den Schältest: Bei einer korrekt geschweißten Probe reißt das Grundgewebe, bevor sich die Schweißnaht löst. Eine Naht, die sich sauber entlang der Schweißnaht öffnet, weist auf eine unzureichende Energieeinspeisung in die Verbindung hin und löst eine Parameterüberprüfung aus, bevor die Produktion fortgesetzt wird.

Schweißparameteraufzeichnungen werden pro Projekt gespeichert und können gespeichert werden werden als Teil der OEM-Qualitätsdokumentation geliefert. Käufer sind herzlich eingeladen, das zu prüfen Schweißlinie in beiden Anlagen.

Was das Schweißen ermöglicht, das Nähen nicht

Das Entfernen von Nähten aus der wasserdichten Hülle verändert die Funktionsweise des Rests Die Tasche kann gebaut werden.

• Tragepunkte sind verschweißt Verstärkungsflächen, damit die Lastpfade die Barriere – den Gurt – nicht durchdringen Das System beeinträchtigt die IPX7-Einstufung nicht

• Die verstärkte runde Basis ist an das Rohr geschweißt statt genäht, so dass an der Stelle keine Nahtlinie verbleibt Höchster Bodenabrieb

• Der Innenraum weist keine Nahtgrate auf oder freiliegende Nähte, um das Finish einer Schusswaffe abzunutzen

• Kundenspezifische Formen und Größen sind möglich Hergestellt durch die Herstellung neuer Elektrodenwerkzeuge, anstatt ein genähtes neu zu mustern Montage

• Der fertige Beutel verträgt Abspritzen und Schrubben, da es keine Klebebandkante gibt, an der der Wasserdruck wirken kann unter

Fertigungskapazität

Beim Hochfrequenzschweißen handelt es sich eher um einen Prozess, bei dem es um Investitionsgüter geht Subunternehmerbetrieb. Unsere Schweißlinien laufen an beiden Standorten im eigenen Haus.

Fähigkeit Detail
Schweißlinien Inhouse in Dongguan, China und Ho-Chi-Minh-Stadt, Vietnam
Elektrodenwerkzeuge Eigens entwickelt für individuelle Formen und Größen
Materialprüfung Schweißbarkeitstest für jede eingehende Charge
Parametersätze Wird pro Projekt für Dateien in OEM-Qualität aufbewahrt
Werksaudit Schweißlinie und Inspektionsprozess können vom Käufer geprüft werden
Inspektion durch Dritte SGS/QIMA auf Anfrage arrangiert

Spezifikationsblatt

Produktdaten

Artikel Spezifikation
Modellnummer SL-E302
Produktname: HF-geschweißter Gewehr-Trockenbeutel
Bauweise Hochfrequenz-Schweißnähte
Nahttyp Durchgehend verschmolzene Naht, keine Nähte
Schalenmaterial 840D TPU laminiert
Abmessungen 130 × 25 cm
Nutzbare Kapazität 60 L
Nettogewicht 1,35 kg ± 0,15 kg
Wasserdichtigkeitsklasse IPX7 – Eintauchen in 1 m Tiefe für 30 Minuten
Schließung Roll-Top, drei Falten, seitliche POM-Schnallen
Maximale Schusswaffenlänge 50 Zoll (127 cm)
Tragestil Hand / Schulter / Rucksack
OEM/ODM Unterstützt

Materialien und Schweißbarkeit

Komponente Material Schweißverhalten / Funktion
Hülse 840D TPU laminiert Stark polar; schweißt sauber; abrieb- und hydrolysebeständig
Alternative Muscheln 500D PVC / 420D TPU Beide HF-schweißbar; kosten- oder gewichtsoptimiert
Nähte HF-geschweißt Zu einem durchgehenden Abschnitt verschmolzen
Verstärkung Geschweißte Patch-Verstärkung Verteilt die Last, ohne die Schale zu durchbohren
Base Geschweißte, verstärkte runde Basis Keine Nahtlinie an der höchsten Abriebstelle
Schnallen POM-Seitenfreigabe Korrosionsfreie Verschlussteile

Werkzeugbau und Sonderanfertigungen

Option Verfügbar Notizen
Benutzerdefinierte Größe ✔ Entwicklung neuer Elektrodenwerkzeuge nach Bedarf
Schalenmaterial ✔ 840D TPU / 500D PVC / 420D TPU
PVC-freie Spezifikation ✔ Durchgehend TPU-Konstruktion
Geschweißter Logo-Aufnäher ✔ Wird aufgetragen, ohne die Schale zu durchstechen
Logodruck / Reflektierend ✔ Siebdruck, Wärmeübertragung, reflektierend
Pantone-Farbanpassung ✔ Bei der Probenahme bestätigt
Zubehörtasche/Ablassventil ✔ Geschweißt statt genäht
Verpackung / Private Label ✔ Farbkarton, bedruckter Karton, Hängeetikett

Wird dort angegeben, wo ein Ausfall kostspielig ist

Geschweißte Konstruktionen werden dort spezifiziert, wo Wasserdichtigkeitsfehler vorliegen inakzeptabel oder wenn eine Tasche wiederholt stark beansprucht wird:

Professionelle Führer- und Ausrüsterflotten, Enten- und Wasservogeljagd in überschwemmtem Gelände, Kajak-, Kanu- und Bootstransport, Küsten- und Salzwasser Umgebungen, tropisches Klima und Klima mit hoher Luftfeuchtigkeit, Mietprogramme mit hoher Luftfeuchtigkeit Zyklenzahlen, Langzeitlagerung unter feuchten Bedingungen und Märkte mit niedrigen Temperaturen Toleranz für Garantierücksendungen.

Vom Stoff bis zur fertigen Schale

1. Eingehendes 840D-TPU-Gewebe Inspektion und Schweißbarkeitsversuch

2. Schweißparameter-Setup für die Charge – Leistung, Druck, Verweilzeit aufgezeichnet

3. Erstmuster-Schweißprobe und zerstörender Schältest

4. Präzises Schneiden von zylindrische Karosserieteile

  • HF-Schweißen von Schalennähten

6. Geschweißter Verstärkungsfleck und Basisanwendung

7. Schnalle, Gurtband und Riemen Montage

8. Funktionelles Eintauchen und Schließungsüberprüfung

9. Endkontrolle der Qualität und Exportverpackung

Schweißversuche

Testgegenstand Verfahren Ergebnis
Nahtschälen Zerstörerische Ablösung an der geschweißten Probe Der Oberstoff ist vor der Nahttrennung gerissen
IPX7-Eintauchen Versiegelter Beutel 30 Minuten lang bis zu einer Tiefe von 1 m eingetaucht Kein Eindringen an irgendeiner Schweißnaht
Nahtflex-Ermüdung Wiederholtes Biegen an der Schweißnaht Kein Knacken oder Trennen
Hydrolysebeständigkeit Längere Einwirkung von warmer, feuchter Umgebung Keine Nahtaufweichung oder Delaminierung
Schweißintegrität bei niedrigen Temperaturen Nach 12 Stunden bei -20°C gebogen Nähte intakt, kein Sprödbruch
Schrubben und Reinigen Wiederholtes Schrubben der Nahtbereiche Keine Verschlechterung; Keine Klebebandkante zum Anheben
Patch-Ankerzug Dauerbelastung an verschweißten Tragestellen Keine Trennung der Schweißstelle
Abrieb Kontakt mit Felsen, Gebüsch, Bootsdecks Nur kosmetische Gebrauchsspuren, Nähte unbeschädigt

Verpackung und Bedingungen

Artikel Spezifikation
Einzelverpackung PE-Schutzbeutel
Karton 132 × 32 × 32 cm, 4 Stück, 5,4 kg netto
Volumen pro Einheit 0,0338 m³
Mindestbestellmenge 300 Stk
Mustervorlaufzeit 7–10 Tage
Produktionsvorlaufzeit 30–45 Tage
Handelsbedingungen EXW / FOB / CIF
Zertifizierungen ISO 9001, BSCI, SMETA, GRS (materialabhängig)

In der Box

Im Lieferumfang enthaltener Artikel Menge
HF-geschweißter Gewehr-Trockenbeutel (SL-E302) 1
Verstellbarer, abnehmbarer Schultergurt 1
Rucksackgurte 1 Satz
Versiegelungsanleitungskarte 1
PE-Schutztasche 1

Service und Dokumentation

• 12 Monate Garantie gegen Herstellungsfehler, einschließlich der Integrität der Schweißnähte

• Dokumentation der Schweißparameter verfügbar für OEM-Qualitätsdateien

• Materialschweißbarkeit Beratung während der Entwicklung

• Entwicklung von Elektrodenwerkzeugen für individuelle Größen und Formen

• Ersatzschnallen aus POM für Händler-Serviceprogramme bereitgestellt

Projektaufzeichnung

Projekt:

Ersatz des Nahtbandfehlers für eine Tropenführungsoperation

An ihre Stelle trat ein Führungsbetrieb, der in einem heißen, feuchten Klima arbeitete Schusswaffentaschen gibt es ungefähr zu jeder Saison. Der Fehler war konsequent: Nahtband Anheben nach wiederholten Hitze-, Feuchtigkeits- und Waschzyklen, Öffnen der Nadel Perforationen an der Unterseite von Beuteln, die ursprünglich wasserdicht getestet wurden.

Sie sind auf den geschweißten SL-E302 umgestiegen, da kein Nahtband vorhanden ist der Bau. Die Spezifikation wurde auf eine schwerere TPU-Qualität aktualisiert Feuchtigkeitseinwirkung und auf Kundenwunsch bestätigte PVC-Freiheit.

  • Erstbestellung: 400 Stück

• Maßgeschneiderte Funktionen: Schwerer TPU-Qualität, PVC-freie Spezifikation, aufgeschweißter Logo-Patch

  • Probenvorlaufzeit: 8 Tage
  • Produktionsvorlaufzeit: 45 Tage

• Ergebnis: Kein Nahtfehler in der folgenden Saison gemeldete Ausfälle; Betrieb standardisiert auf der Schweißkonstruktion in der gesamten Flotte

Was uns Käufer gesagt haben

„Wir haben ersetzt jede Saison versiegelte Taschen. In dieser Konstruktion gibt es kein Klebeband, also der Fehler Der Modus, den wir hatten, existiert einfach nicht.“

— Betriebsleiter, Jagdführerbetrieb, Südostasien

„Käufern das zeigen Schweißlinie während des Audits schloss den Deal ab. Es ist ein Prozess, der uns gehört, nicht einer Anspruch, den wir erheben.“

— Beschaffungsagent, Australien

„Der Schältest Dieses Kriterium hat unser QC-Team überzeugt: Wenn der Stoff vor der Naht reißt, Es gibt nichts mehr zu streiten.“

— Qualitätsmanager, Importeur von Outdoor-Ausrüstung

Technische Fragen

1. Was ist Hochfrequenzschweißen?

Ein elektromagnetisches Feld mit einer Frequenz von 27,12 MHz kehrt die Polarität um etwa 27 Millionen Mal pro Sekunde. Polare Moleküle im TPU versuchen dies Bei jeder Umkehrung richten sie sich neu aus und die innere Reibung erzeugt Wärme die volle Dicke der Fuge auf einmal. Unter Elektrodendruck wird das Material erweicht Schichten verschmelzen und verfestigen sich wieder zu einem zusammenhängenden Materialabschnitt.

2. Wie unterscheidet es sich von Heißklebeband oder Heißluftschweißen?

Durch Heißkleben wird ein separater Klebestreifen über die genähten Nähte geklebt fügt eine Schicht hinzu, die sich ablösen kann. Beim Heißluftschweißen wird die Oberfläche von außen erwärmt. HF Durch das Schweißen wird die gesamte Verbindungsdicke gleichzeitig erwärmt, ohne dass zusätzliche Wärme entsteht Schicht, wodurch eine gleichmäßigere Verbindung entsteht und später nichts mehr angehoben werden muss.

3. Ist eine Schweißnaht stärker als eine genähte Naht?

Bei korrekt verschweißtem TPU reißt das Grundgewebe vor der Schweißung trennt sich bei der zerstörenden Schälprüfung, wodurch die Schweißnaht nicht die schwächste ist Punkt in der Konstruktion. Das ist das Akzeptanzkriterium, nach dem wir testen Beginn jedes Laufs.

4. Warum versagt das Nahtband mit der Zeit?

Klebeband ist auf Klebstoff angewiesen und der Klebstoff zersetzt sich unter UV-Einwirkung. Hitzewechsel, wiederholtes Biegen und Waschen. Sobald sich das Band löst, wird die Nadel entfernt Die Perforationen darunter sind vollständig geöffnet. Eine Schweißnaht hat weder Löcher noch Löcher Klebstoff.

5. Kann jedes wasserdichte Gewebe HF-geschweißt werden?

Nein. Der Prozess erfordert molekulare Polarität. TPU und PVC lassen sich gut verschweißen; Polyethylen und Polypropylen sind unpolar und können überhaupt nicht hochfrequenzgeschweißt werden. Unbeschichtetes Nylon oder Polyester erfordert ein schweißbares Laminat. Schweißbarkeit ist bei jeder eingehenden Charge bestätigt.

6. Schweißen Sie im eigenen Haus oder lassen Sie es als Unterauftragnehmer schweißen?

Das gesamte Hochfrequenzschweißen erfolgt auf unseren eigenen Anlagen in Dongguan, China und Ho-Chi-Minh-Stadt, Vietnam. Käufer sind herzlich eingeladen, den Schweißprozess zu prüfen. und Parameterdatensätze können in die OEM-Qualitätsdokumentation aufgenommen werden.

7. Wie überprüfen Sie die Schweißqualität während der Produktion?

Pro Stoffcharge, einem Erstartikel, werden Parameter eingestellt und erfasst Die Probe wird zu Beginn jedes Durchgangs einer zerstörenden Schälprüfung unterzogen, um das Erscheinungsbild der Schweißnaht zu überprüfen und Kantendefinition werden im Prozess überwacht und die fertigen Beutel einer Prüfung unterzogen funktionale Immersionsüberprüfung.

8. Ist das Material PVC-frei?

Die standardmäßige 840D-TPU-Konstruktion kann auch PVC-frei geliefert werden Spezifikation für Märkte mit strengeren Materialanforderungen. Bestätigen Sie das Anforderungen bei der Probenahme, damit das richtige Material angegeben wird.

9. Versteifen oder reißen Schweißnähte bei kaltem Wetter?

Nach zwölf Stunden bei -20°C blieben die Nähte intakt und flexibel im Test, ohne Sprödbruch an der Schweißnaht.

10. Kann der HF-geschweißte Gewehr-Trockenbeutel sauber geschrubbt werden?

Ja. Da es kein Nahtband zum Anheben gibt, vertragen die Schweißnähte ein Ausspülen und Schrubben, das einen versiegelten Beutel beschädigen würde – nützlich nach Salz, Schlamm oder Blut Belichtung.

11. Können durch Schweißen kundenspezifische Formen und Größen hergestellt werden?

Ja. Die Elektrodenwerkzeuge werden im eigenen Haus für kundenspezifische Längen entwickelt. Durchmesser, geschweißte Verstärkungen und Logo-Patches im Rahmen eines OEM-Programms.

12. Wie lauten die Geschäftsbedingungen?

MOQ 300 Stück, Muster in 7–10 Tagen, Produktion in 30–45 Tagen, Angebot EXW, FOB oder CIF. Die vollständige OEM- und ODM-Entwicklung einschließlich Material wird unterstützt Spezifikation, Größe, Branding, Zubehör und Verpackung.

Anfrage absenden
Kontaktinformation
Senden Sie Ihre Anfrage an Sealock und geben Sie hier Ihre Anforderungen ein. Wir bieten schnelle Reaktionsunterstützung für Jagdausrüstungsmarken weltweit.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren