Produkte
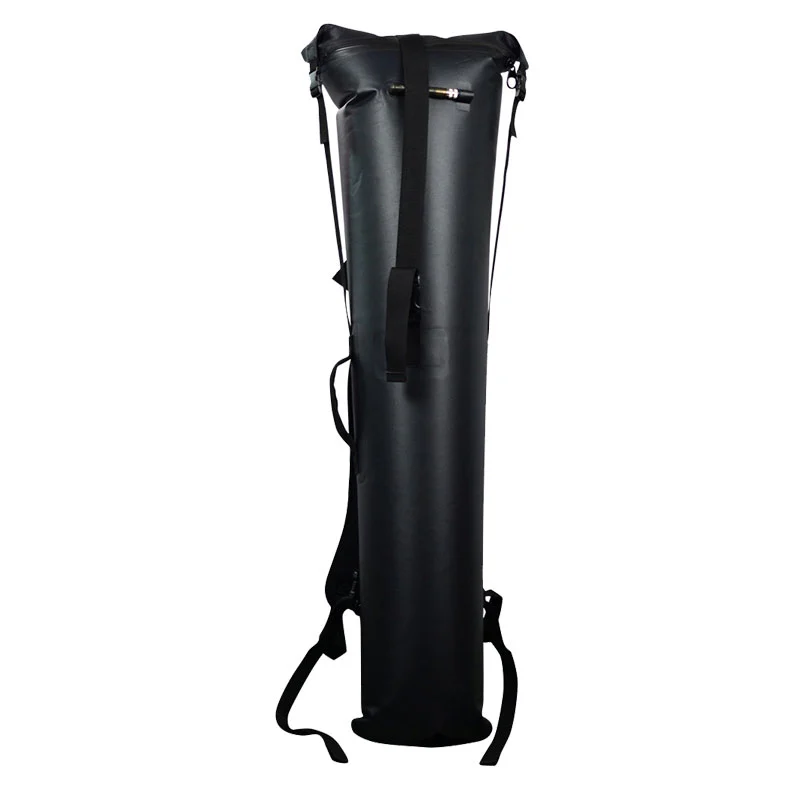
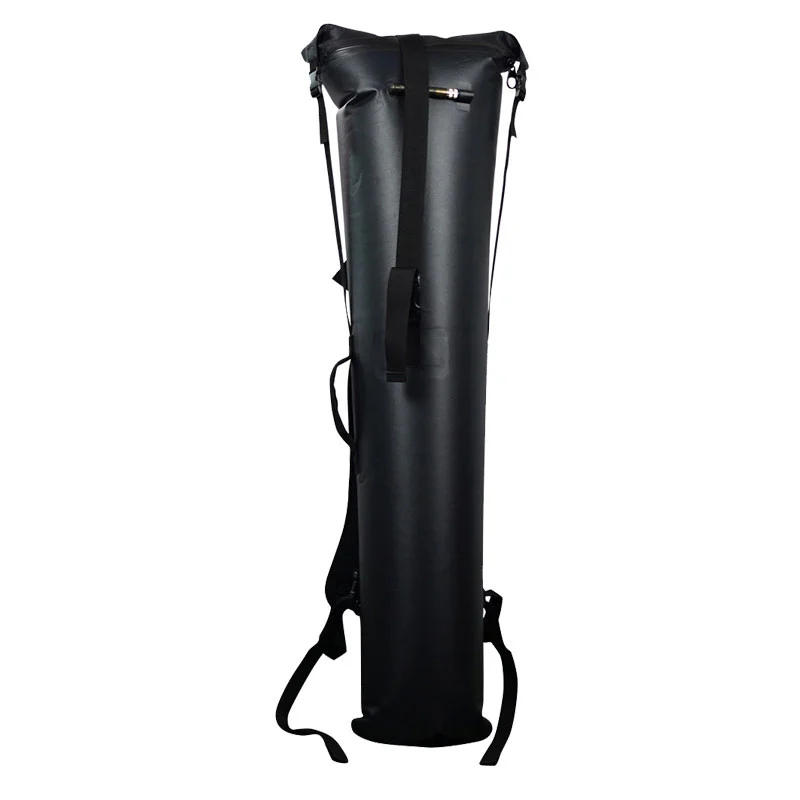
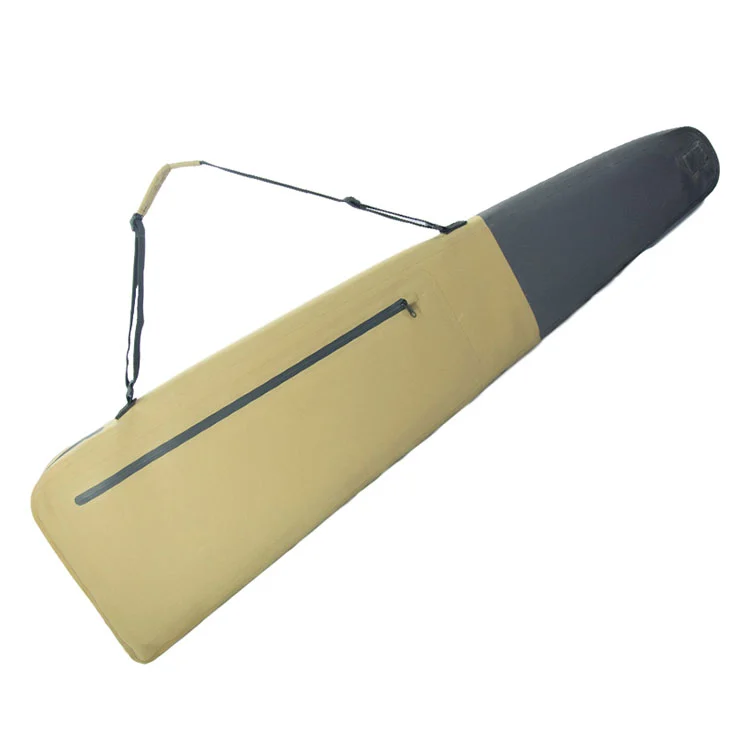
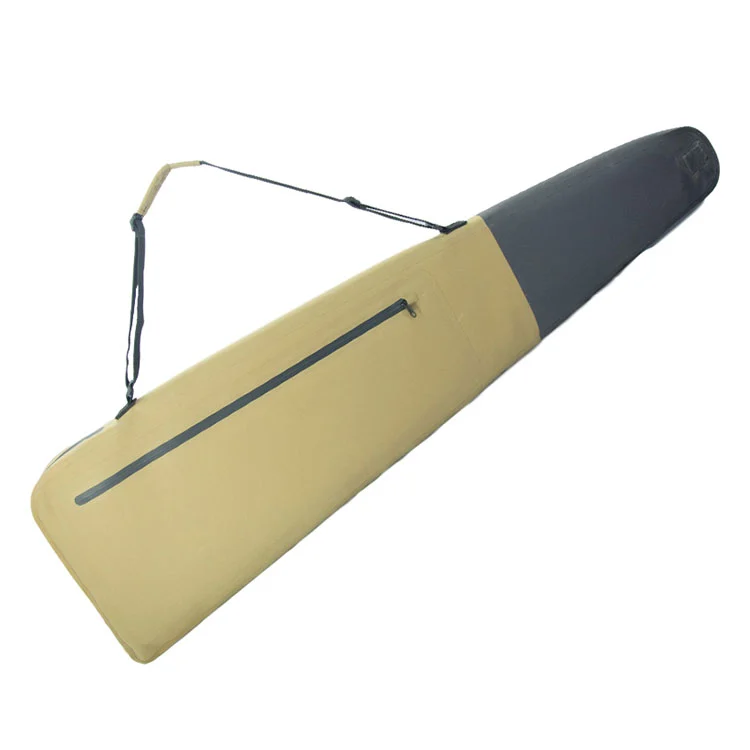
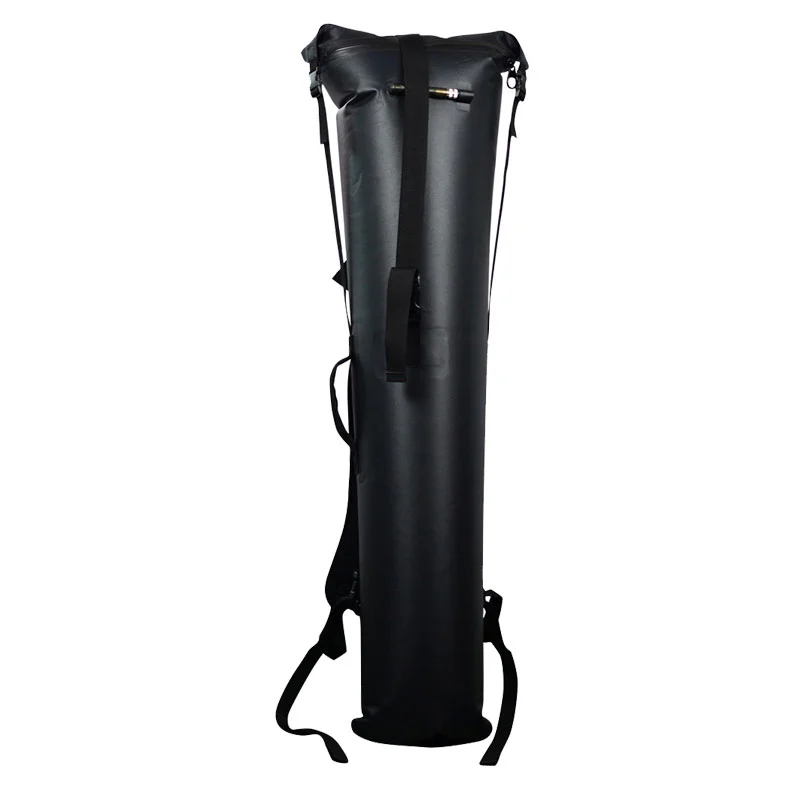
Roll-Top Gun Dry Bag Tube
  • Roll-Top Gun Dry Bag TubeRoll-Top Gun Dry Bag Tube

Roll-Top Gun Dry Bag Tube

Drei Falten über eine 39,3 cm große Öffnung erzeugen etwa 590 cm² komprimierten Dichtungskontakt – eine Größenordnung mehr Grenzfläche als eine einzelne versiegelte Schiene. Importeure, die vor der vollständigen Mindestbestellmenge eine Musterbestellung aufgeben, nutzen Sealock als ihren Handelslieferanten für Rolltop-Pistolen-Trockenbeutelschläuche. IPX7, 60 l, 1,35 kg, Proben in 7–10 Tagen.

In Produktlisten wird ein Packsack normalerweise als eine Ansammlung von Funktionen dargestellt: schlauchförmig, plus Rollverschluss und wasserdicht. In dieser Konstruktion sind die drei nicht additiv. Der Zylinder sorgt dafür, dass sich der Rolldeckel gleichmäßig faltet, der Rolldeckel sorgt dafür, dass die Luft im Inneren zurückgehalten wird, und die zurückgehaltene Luft drückt nach außen auf die Rolle und hält die Dichtung geschlossen.

Roll-Top Gun Dry Bag TubeZusammenhang zwischen zylindrischem Körper, Rollverschluss und abgedichtetem Luftvolumen

Siegelfiguren

Spezifikation Wert
Modell SL-E302
Körperabschnitt Rund, 25 cm Durchmesser
Abgeflachte Öffnungsweite 39,3 cm, gleichmäßig über die gesamte Breite
Dichtungskontaktbereich (3 Falten) ca. 590 cm²
Dichtungskontaktbereich (4 Falten) ca. 785 cm²
Versiegeltes Volumen 60 L nutzbar
Wasserdichtigkeitsklasse IPX7 – Eintauchen in 1 m Tiefe für 30 Minuten
Nettogewicht 1,35 kg ± 0,15 kg
MOQ / Probenahme / Produktion 300 Stück / 7–10 Tage / 30–45 Tage

Die drei Elemente und wovon jedes abhängt

Element Was es bietet Was es erfordert
Zylindrischer Körper Eine Öffnung mit gleichmäßigem Umfang, die zu einem gleichmäßigen zweilagigen Streifen gefaltet wird Der Rollverschluss dient zum Verschließen und Regulieren der Lautstärke
Rolltop-Dichtung Komprimierter Dichtkontakt über die gesamte Öffnungsweite Der Zylinder für konsistente Faltgeometrie
Abgedichtetes Luftvolumen Nach außen gerichteter Druck, der die Rolle geschlossen hält; Auftrieb Das geschweißte Rohr und der Rolldeckel zur Aufnahme

Jedes Element löst ein durch die anderen beiden verursachtes Problem, weshalb die Kombination zusammen und nicht als optionale Ergänzungen angegeben wird.

Warum der kreisförmige Abschnitt eine bessere Faltung erzeugt

Ein Rolltop erfordert eine gleichmäßige Faltfläche. Bei einer sich verjüngenden oder konturierten Öffnung ändert sich der Umfang über den Mund hinweg, so dass es beim Flachfalten zu Materialbündelungen an den schmalen Stellen und zu dünnen Abschnitten an den breiten Stellen kommt. Diese gebündelten Ecken sind der Punkt, an dem eine Rollverschlussdichtung zuerst versagt.

Roll-Top Gun Dry Bag TubeFaltverhalten: konische Öffnung im Vergleich zu gleichmäßiger zylindrischer Öffnung
Faltencharakteristik Zylindrische Öffnung (25 cm) Konische oder konturierte Öffnung
Umfang über den Mund Konstant, 78,5 cm Variiert entlang der Verjüngung
Abgeflachte Streifenbreite 39,3 cm, einheitlich Uneben; an einem Ende breiter
Materialstärke im Falz Zwei Schichten, gleichmäßig über die gesamte Breite An den Ecken gebündelt, dazwischen dünn
Schnallendruckverteilung Sogar von Kante zu Kante Konzentriert sich auf die gebündelten Abschnitte
Typischer erster Fehlerpunkt Beim Testen wurde nichts identifiziert Gebündelte Ecke

Die 39,3-cm-Figur ist halb so groß wie der 25-cm-Abschnitt. Da das Rohr an jedem Punkt um die Öffnung herum den gleichen Querschnitt hat, ist dieser Streifen von Kante zu Kante zwei Schichten dick, und die über ihn ausgeübte Schnallenspannung ist eher verteilt als konzentriert.

Kontaktbereich abdichten

Ein Rolltop dichtet nicht entlang einer Linie ab. Jede Falte legt ein komprimiertes Band über die gesamte Breite von 39,3 cm und die Bänder werden gestapelt.

Anzahl der Falten Komprimierte Bandlänge Gesamte Dichtungskontaktfläche
2 Falten ca. 10 cm ca. 393 cm² – im Test unzureichend
3 Falten (angegebenes Minimum) ca. 15 cm ca. 590 cm²
4 Falten ca. 20 cm ca. 785 cm²

Zum Vergleich: Ein versiegelter Reißverschluss an einem Gehäuse dieser Länge weist eine Dichtungsschnittstelle von etwa 65 cm² auf, die entlang einer einzigen durchgehenden Spur konzentriert ist. Das Rolltop verteilt eine Größenordnung mehr Kontaktfläche über ein komprimiertes Band, ohne dass das Wasser entlang seiner Länge einen kontinuierlichen Weg hat.

Wie die eingeschlossene Luft die Dichtung geschlossen hält

Im Schlauch eingeschlossene Luft wird üblicherweise als Auftriebselement bezeichnet. Es erfüllt auch eine strukturelle Funktion am Verschluss selbst.

Sobald die Rolle eingeklemmt ist, ist das eingeschlossene Volumen fixiert. Jede äußere Kompression – eine Hand, die auf den Beutel drückt, darauf gestapelte Ausrüstung, Wasserdruck in der Tiefe – erhöht den Innendruck, und dieser Druck wirkt nach außen auf die Unterseite des gerollten Verschlusses und drückt die gefalteten Schichten fester zusammen. Die Dichtung wird unter der gleichen Belastung festgezogen, die einen mechanischen Verschluss öffnen würde.

• Innendruck drückt auf die Falten Sie die Lagen von der Innenseite der Rolle zusammen

• Die äußere Kompression nimmt zu Innendruck, der die Dichtkraft erhöht

• Das eingeschlossene Volumen bleibt ebenfalls bestehen Der kreisförmige Querschnitt des Rohrs bleibt erhalten, wobei die Faltengeometrie erhalten bleibt

• Die gleiche Luft liefert die Auftrieb, der einen versiegelten Beutel an der Oberfläche hält

Versiegelungsverfahren: Rollen Sie so, dass die Luft bewusst zurückgehalten wird, anstatt die Luft herauszudrücken. Durch das Ausstoßen der Luft wird sowohl der Auftrieb als auch der Innendruck beseitigt, der den Verschluss verstärkt. Dies ist auf der mit jedem Gerät gelieferten Anleitungskarte beschrieben.

Was passiert, wenn ein Element entfernt wird?

Element entfernt Folge
Zylinder (stattdessen konturierter Körper) Falten Sie die Bündel an den sich verjüngenden Ecken; Der Siegeldruck konzentriert sich auf die gebündelten Abschnitte
Rolltop (stattdessen Reißverschluss) Das versiegelte Volumen wird fixiert; Luft kann nicht reguliert werden; Auftrieb und innerer Dichtungsdruck gehen verloren
Geschweißte Nähte (stattdessen genäht) Luft entweicht durch die Nadelperforationen; Sowohl Flotation als auch Innendruck versagen
Verschlossene Luft (belüftetes Design) Der Auftrieb geht verloren und der Verschluss zieht bei äußerer Belastung nicht mehr fest

Ein Schlauch mit Reißverschluss oder ein Rollverschluss an einem genähten Körper erzielen nicht das gleiche Ergebnis. Deshalb sind alle drei feste Elemente der Konstruktion.

Versiegelungsverfahren

1. Laden Sie die Waffe durch Volle, abgeflachte Öffnung von 39,3 cm – keine Ausrichtung erforderlich

2. Legen Sie die Konfiguration fest: Behalten Sie eine Lufttasche für den Wassergebrauch bei oder rollen Sie sie enger zusammen, um sie kompakt zu tragen

3. Falten Sie die Öffnung flach, so dass beides möglich ist Flächen treffen gleichmäßig über die gesamte Breite aufeinander

4. Rollen Sie den gefalteten Abschnitt nach unten Drei- bis viermal, dabei die Rolle gerade und frei von Rückständen halten

5. Befestigen Sie die beiden POM-Seitenentriegelungen Schnallen und ziehen Sie den Verschluss fest

6. Überprüfen Sie, ob die Rolle gleichmäßig ist Kante ohne Bündelung an beiden Enden

Spezifikation

Produktdaten

Artikel Spezifikation
Modellnummer SL-E302
Produktname Roll-Top Gun Dry Bag Tube
Systemkonfiguration Geschweißtes Rohr + Rolltop + versiegeltes Luftvolumen
Körpergeometrie Zylindrisch, 25 cm Durchmesser
Körperlänge 130 cm
Nutzbare Kapazität 60 L
Nettogewicht 1,35 kg ± 0,15 kg
Schalenmaterial 840D TPU laminiert (500D PVC / 420D TPU optional)
Nahtkonstruktion HF-geschweißt
Schließung Rolltop, mindestens drei Falten, seitliche POM-Schnallen
Wasserdichtigkeitsklasse IPX7 – Eintauchen in 1 m Tiefe für 30 Minuten
Maximale Schusswaffenlänge 50 Zoll (127 cm)
Tragestil Hand / Schulter / Rucksack
OEM/ODM Unterstützt

Materialien und ihre Rollen

Komponente Material Rolle im Dichtungssystem
Rohrschale 840D TPU laminiert Enthält Luft und Wasser; bildet das versiegelte Volumen
Nähte RF-geschweißt Verhindert, dass Luft und Wasser durch den Körper gelangen
Verschlusskante Verstärkter, verschweißter Stoffrand Hält wiederholtem Falten an der Falte stand
Schnallen POM-Seitenfreigabe Hält die Rolle dauerhaft unter Spannung
Base Verstärkter runder geschweißter Boden Behält den Abschnitt am stehenden Ende bei
Gurtband Strapazierfähiges Nylon Verschlussspannung und Traglast

Konfigurierbare Elemente

Option Verfügbar Notizen
Rohrdurchmesser ✔ Ändert die Breite der abgeflachten Falte und den Siegelkontaktbereich
Rohrlänge ✔ Abgestimmt auf die Zielreichweite der Schusswaffe
Schalenmaterial ✔ 840D TPU / 500D PVC / 420D TPU
Schnallentyp und -farbe ✔ Inklusive übergroßer Kaltwetterverschlüsse
Versiegelungsanleitungskarte ✔ Mehrsprachig verfügbar
Logo-Druck/geschweißter Aufnäher ✔ Wird aufgetragen, ohne die Schale zu durchstechen
Pantone-Farbanpassung ✔ Bei der Probenahme bestätigt
Verpackung / Private Label ✔ Farbkarton, bedruckter Karton, Hängeetikett

Wo das komplette System benötigt wird

Das vollständige Dichtungssystem wird dort spezifiziert, wo eine Schusswaffe ins Wasser gelangen kann, anstatt nur darauf zu regnen:

Kajak-, Kanu- und Packraft-Transport, Flussüberquerungen und tiefes Waten, Jagd mit kleinen Booten und offenem Deck, Enten- und Wasservogeljagd in überschwemmtem Wald, Zugang zu Küsten und Flussmündungen, Expeditionsreisen auf Wasserrouten, Einsatz von Führer- und Ausrüsterflotten sowie überschwemmungsgefährdete Lagerumgebungen.

Build-Sequenz

7. 840D TPU-Gewebeinspektion und Bestätigung der Schweißbarkeit

8. Schweißparameter-Setup für die Stoffpartie

9. Erstmuster-Schweißprobe und zerstörender Schältest

10. Präzisionsschneiden von Rohren Paneele zur kreisförmigen Bebauung

11. HF-Schweißen des Zylinders Körper

12. Verschlusskantenverstärkung und bilden

13. Verstärkter runder Sockel Schweißen

14. Schnalle, Gurtband und Riemen Montage

15. Abdichtung und Luftrückhaltung Überprüfung

16. Endkontrolle der Qualität und Exportverpackung

Luft- und Wasserkontrollen

Inspektionsgegenstand Standard
Wareneingangskontrolle (IQC) Jede Charge
Schweißschältest für den ersten Artikel Beginn jedes Laufs
Luft- und Wasserintegrität der Schweißnaht 100 %
Inspektion der Verschlusskante 100 %
Prüfung der Falzgleichmäßigkeit 100 %
Überprüfung der Luftretention Gemäß genehmigtem Probenahmeplan
Immersionsüberprüfung Gemäß genehmigtem Probenahmeplan
Verpackungsinspektion (OQC) 100 %

Systemversuche

Testgegenstand Verfahren Ergebnis
Lufteinlagerung Mit einer Luftkammer versiegelt und unter Beobachtung gehalten Volumen beibehalten; Kein Verlust durch Nähte oder Verschluss
Vergleich der Faltenanzahl An 2, 3 und 4 Falten versiegelt und dann eingetaucht Drei Falten erforderlich; zwei unzureichend
IPX7-Eintauchen 3-fach versiegelt, 30 Min. in 1 m Tiefe eingetaucht Kein Eindringen am Verschluss oder an den Nähten
Gleichmäßigkeit der Faltung Rolle über die gesamte Breite von 39,3 cm geprüft Gleichmäßige Kompression von Kante zu Kante, keine Bündelung an den Ecken
Kompressionsreaktion Auf den versiegelten Beutel wird eine äußere Belastung ausgeübt Der innere Druck stieg; Verschluss blieb dicht
Flotation mit Last Versiegelt mit zurückgehaltener Luft und Gewehrgewichtslast Schwebte mit Inhalt über der Oberfläche
Ermüdung der Verschlussfalte Wiederholtes Rollen an derselben Faltlinie Keine Risse oder Delaminierung
Niedertemperaturversiegelung Nach 12 Stunden bei -20°C gerollt und geschnitten Der Verschluss blieb biegsam und dicht

Komplettsystem im Vergleich zu Teilimplementierungen

Design Faltqualität Lautstärkeregelung Lufteinlagerung
Geschweißtes Rohr + Rolltop (SL-E302) Sogar über 39,3 cm Einstellbar durch Anzahl der Falten Behalten; verstärkt die Abdichtung
Konturierter Körper + Rolltop Bündel an konischen Ecken Beschränkt Teilweise
Schlauch + Reißverschluss Nicht zutreffend Behoben Minimale Kontrolle
Genähter Schlauch + Rollverschluss Sogar Einstellbar Entweicht durch Perforationen

Verpackung und Bedingungen

Artikel Spezifikation
Einzelverpackung PE-Schutzbeutel
Karton 132 × 32 × 32 cm, 4 Stück, 5,4 kg netto
Versiegelungsanleitungskarte Im Lieferumfang jeder Einheit enthalten; mehrsprachig verfügbar
Mindestbestellmenge 300 Stk
Mustervorlaufzeit 7–10 Tage
Produktionsvorlaufzeit 30–45 Tage
Handelsbedingungen EXW / FOB / CIF
Zertifizierungen ISO 9001, BSCI, SMETA, GRS (materialabhängig)

In der Box

Im Lieferumfang enthaltener Artikel Menge
Roll-Top-Gun-Trockenbeutelrohr (SL-E302) 1
Verstellbarer, abnehmbarer Schultergurt 1
Rucksackgurte 1 Satz
Versiegelungsanleitungskarte 1
PE-Schutztasche 1

Service und Support

• 12 Monate Garantie gegen Herstellungsfehler, einschließlich Schweißnähte und Verschlusskante

• Ersatzschnallen aus POM für Händler-Serviceprogramme bereitgestellt

• Mehrsprachige Versiegelungsanleitung Karten für Endbenutzerschulungen

• Durchmesser und Länge Beratung zur angestrebten Schusswaffenreichweite

• Schweißparameteraufzeichnungen pro Projekt für Dateien in OEM-Qualität beibehalten

Projektaufzeichnung

Projekt:

Personalschulungsprogramm für a Flussexpeditionsausrüster

Bei einem Ausrüster, der mehrtägige Flusstouren durchführte, versagten die Taschen vor Ort, obwohl die Produkte im Werk ordnungsgemäß getestet wurden. Die Untersuchung ergab, dass alle Vorfälle dieselbe Ursache hatten: Das Saisonpersonal rollte den Verschluss fest und drückte die Luft heraus, wodurch sowohl der Auftrieb als auch der Innendruck, der die Dichtung stützte, beseitigt wurden.

Die Lösung war eher prozeduraler als struktureller Natur. Wir lieferten eine viersprachige Versiegelungskarte mit Angaben zum Lufteinschluss, und der Ausrüster fügte sie neben einer gut sichtbaren Farbgebung für die Oberflächenwiederherstellung den saisonalen Mitarbeiterbesprechungen hinzu.

• Erstbestellung: 300 Stück

• Maßgeschneiderte Funktionen: Gut sichtbare Pantone-Farbgebung, viersprachige Siegelkarte, verlängerte Tube Länge, Ankerpunkt des Halteseils

• Mustervorlaufzeit: 9 Tage

• Produktionsvorlaufzeit: 40 Tage

• Ergebnis: Feldausfälle hörten auf in der folgenden Saison; Versiegelungskarte im gesamten Ausrüster übernommen Ausstattungsspektrum

Was uns Käufer gesagt haben

„Sobald die Mitarbeiter verstanden hatten, dass es die Lufttasche ist, die es zum Schweben bringt und die Dichtung hält, hörten die Fehler, die wir in der ersten Staffel sahen, vollständig auf.“

– Betriebsleiter, River Expedition Outfitter

„Wir haben es zuerst mit einem konisch zulaufenden Packsack versucht, der beim Aufrollen immer an den Ecken zerknitterte. Der gerade Schlauch lässt sich jedes Mal flach zusammenfalten.“

— Ausrüstungskäufer, Führungsunternehmen

„Durch Drücken auf einen versiegelten Beutel wird der Verschluss fester und nicht lockerer. Das war erst klar, als Sie den auf die Rolle wirkenden Druck erklärt haben.“

— Sicherheitsbeauftragter, Paddelprogramm

Käuferfragen

1. Warum ist die Tubenform für einen Rollverschluss wichtig?

Ein Zylinder hat an jedem Punkt um die Öffnung herum den gleichen Umfang. Wenn man ihn also flach zusammenfaltet, entsteht ein zweischichtiger Streifen mit einer Breite von 39,3 cm, der von Kante zu Kante gleichmäßig ist. Eine sich verjüngende Öffnung wölbt sich an den schmalen Stellen, und an diesen eckigen Ecken versagen Rolltop-Dichtungen zuerst.

2. Wie viel Dichtkontakt hat der Roll-Top tatsächlich?

Jede Falte legt ein komprimiertes Band über die gesamte Breite von 39,3 cm. Bei drei Falten ergibt sich eine Kontaktfläche von ca. 590 cm², bei vier Falten ca. 785 cm². Ein versiegelter Reißverschluss vergleichbarer Länge bietet rund 65 cm² konzentriert auf einer einzigen Schiene.

3. Wie hilft eingeschlossene Luft der Abdichtung?

Sobald die Rolle eingeklemmt ist, ist das eingeschlossene Volumen fixiert. Äußere Kompression erhöht den Innendruck, und dieser Druck wirkt nach außen auf die Unterseite der Rolle und drückt die gefalteten Schichten fester zusammen. Der Verschluss zieht sich unter der Belastung zusammen, die eine Gleitringdichtung öffnen würde.

4. Soll ich vor dem Rollen die Luft herausdrücken?

Nicht für den Wassergebrauch geeignet. Durch das Ausstoßen der Luft wird sowohl der Auftrieb als auch der Innendruck beseitigt, der den Verschluss unterstützt. Rollen Sie mit einer absichtlichen Lufttasche. Ein engeres Rollen ist nur für kompaktes Tragen auf trockenem Boden geeignet.

5. Was passiert, wenn ich nur zwei Falze verwende?

Zwei Falten erzeugen einen Kontakt von etwa 393 cm² und dichteten beim Testen unter Eintauchen nicht zuverlässig ab. Dreifach ist das angegebene Minimum und die Grundlage für die IPX7-Einstufung.

6. Warum hält ein genähter Schlauch keine Luft?

Durch die Nadelperforationen entweicht auch beim darüber angebrachten Nahtband Luft. Ohne zurückgehaltene Luft gibt es keinen Auftrieb und keinen den Verschluss unterstützenden Innendruck, weshalb Schweißnähte eher eine Voraussetzung als eine Verbesserung dieses Systems sind.

7. Könnte das gleiche System mit einem wasserdichten Reißverschluss gebaut werden?

Ein Reißverschluss fixiert das versiegelte Volumen und hebt die Luftregulierung auf, sodass sowohl die Auftriebskontrolle als auch der innere Dichtungsdruck verloren gehen würden. Der Beutel könnte zwar immer noch Regen widerstehen, aber er würde sich nicht wie ein versiegeltes System verhalten.

8. Wie stellen wir sicher, dass Endbenutzer es richtig versiegeln?

Mit jeder Einheit wird eine Versiegelungsanleitungskarte geliefert, die für OEM-Programme in mehreren Sprachen verfügbar ist. Flottenkunden beziehen es häufig in die Mitarbeiterbesprechungen ein, was die Zahl der Beschwerden vor Ort messbar reduziert.

9. Funktioniert der Verschluss auch bei Frost?

Nach zwölf Stunden bei -20 °C blieb der Verschluss biegsam und konnte normal gefaltet, gerollt und geklemmt werden, auch mit behandschuhten Händen.

10. Hat eine Änderung des Durchmessers Auswirkungen auf die Dichtung?

Ja. Der Durchmesser legt die Breite der abgeflachten Falte und damit die Siegelkontaktfläche fest. Ein größerer Durchmesser erhöht beides. Durchmesseränderungen werden mit der entsprechenden Falzbreite angegeben, sodass die Dichtungsspezifikation definiert bleibt.

11. Kann die Schlauchlänge des Roll-Top Gun Dry Bag geändert werden?

Ja. Sowohl Länge als auch Durchmesser sind anpassbar und der Rollverschluss gleicht den Unterschied zwischen der Körperlänge und der getragenen Waffe aus.

12. Wie lauten die Geschäftsbedingungen?

MOQ 300 Stück, Muster in 7–10 Tagen, Produktion in 30–45 Tagen, Angebot EXW, FOB oder CIF. Die vollständige OEM- und ODM-Entwicklung wird unterstützt, einschließlich Durchmesser, Länge, Material, Hardware, Anleitungskarten und Verpackung.

Anfrage absenden
Kontaktinformation
Senden Sie Ihre Anfrage an Sealock und geben Sie hier Ihre Anforderungen ein. Wir bieten schnelle Reaktionsunterstützung für Jagdausrüstungsmarken weltweit.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren