Produkte
HF-geschweißter Waffenkoffer
  • HF-geschweißter WaffenkofferHF-geschweißter Waffenkoffer

HF-geschweißter Waffenkoffer

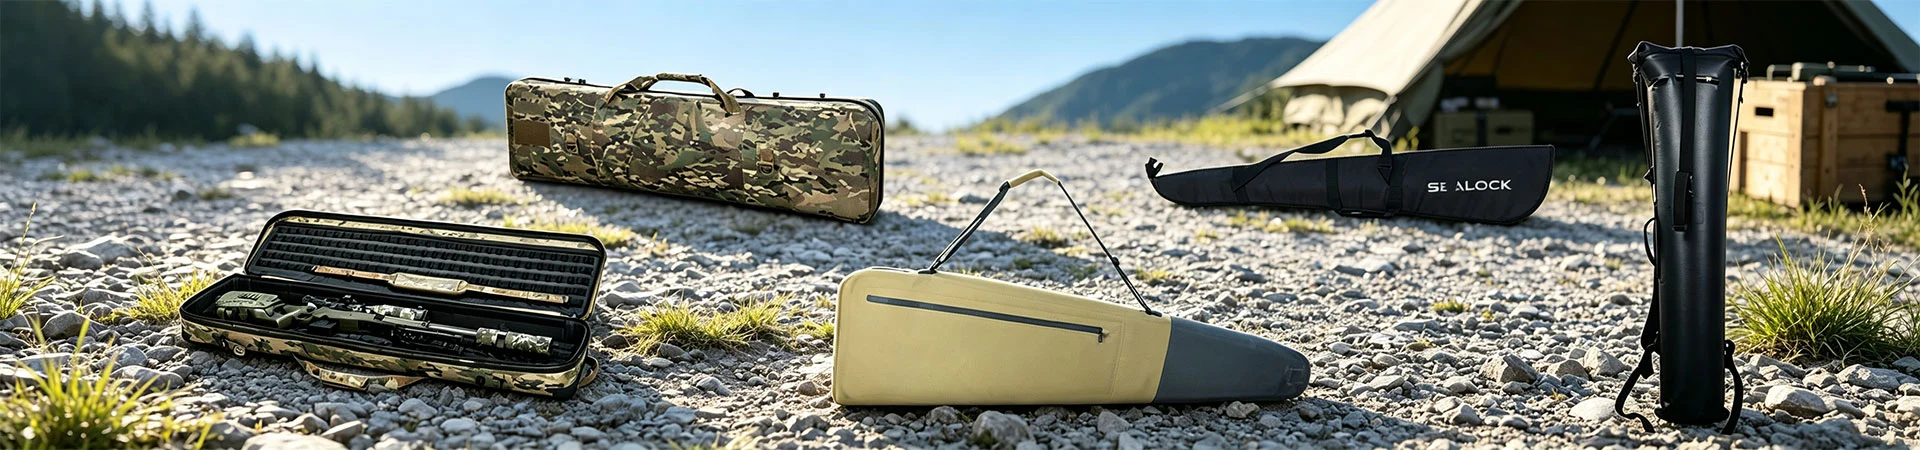
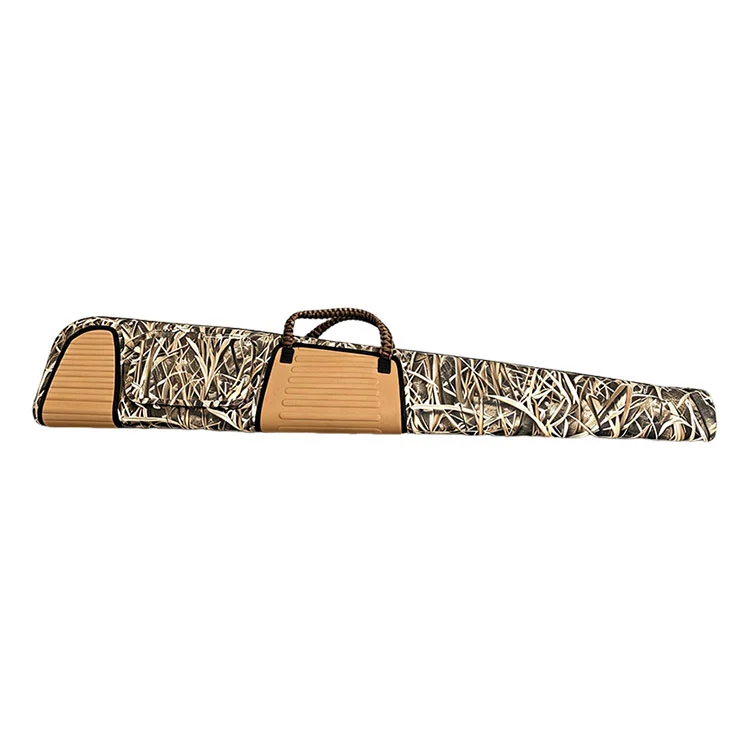
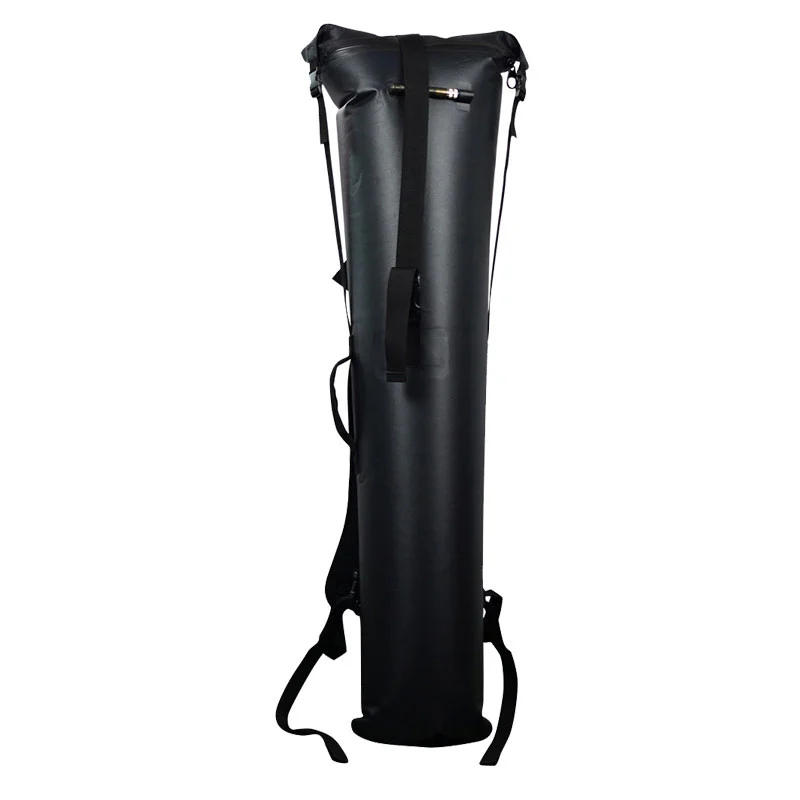
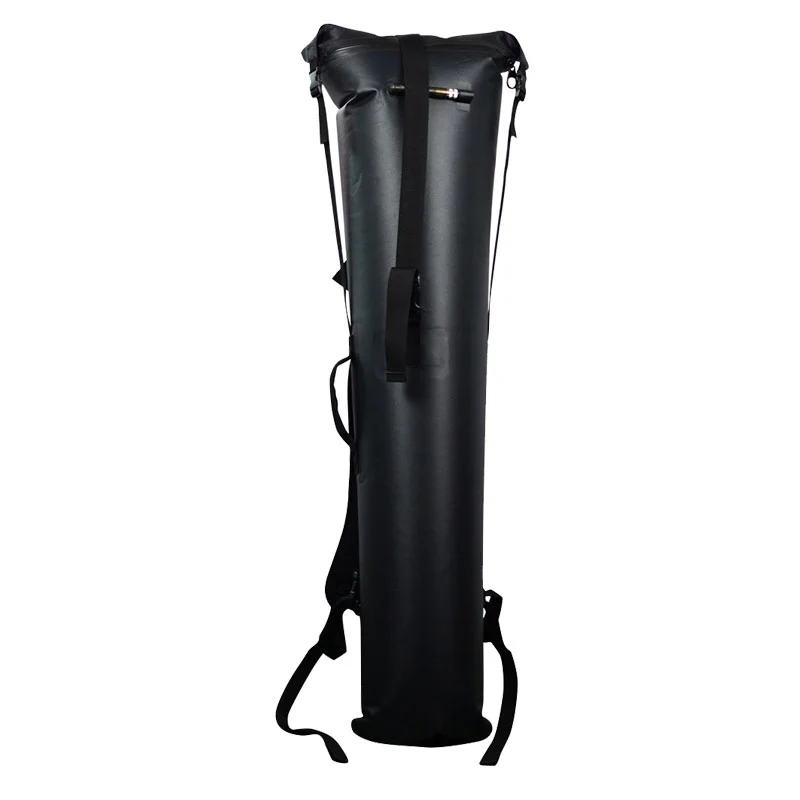
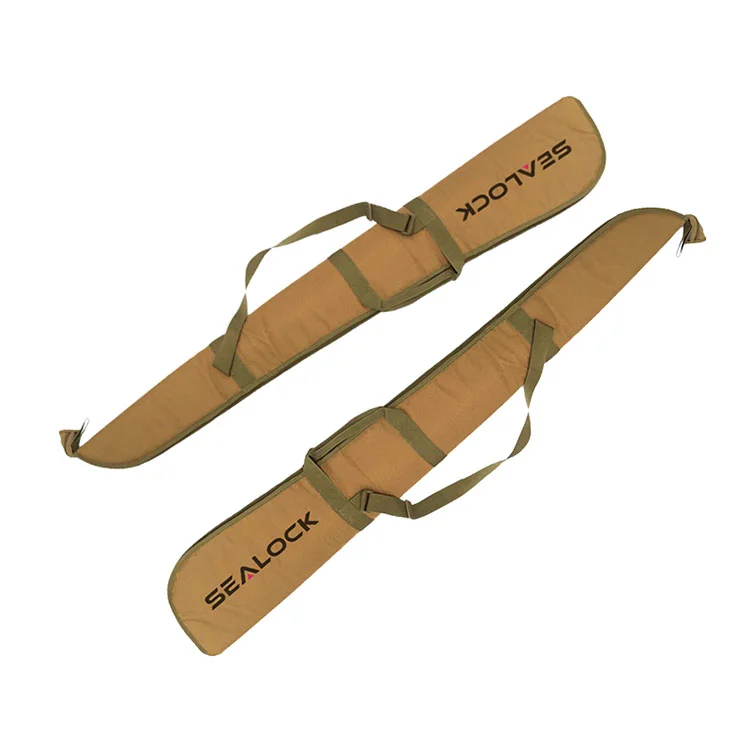
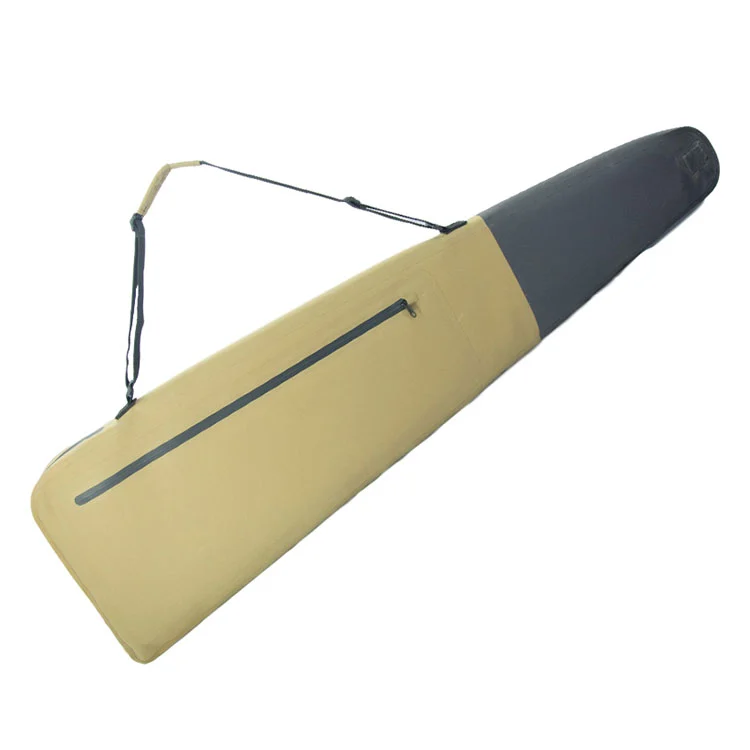
Der HF-geschweißte Waffenkoffer SL-E603 misst 122 × 30 × 8 cm bei ca. 1,1 kg und einem Innenvolumen von ca. 25–30 l. Die 840D TPU-Laminatschale wird auf speziellen Elektrodenwerkzeugen bei 27,12 MHz als einteiliger Körper mit einer abgerundeten Hinterschaftkammer und einer konischen Laufkammer geformt, verschlossen durch einen versiegelten Reißverschluss, der in die Körpernaht eingeschweißt ist und IPX7-zertifiziert ist. Das Schweißen erfolgt im eigenen Haus in Dongguan, China und Ho-Chi-Minh-Stadt, Vietnam. Mindestbestellmenge 300 Stück, Muster in 7–10 Tagen.

Die Schweißparameter – Leistung, Elektrodendruck und Verweilzeit – werden für jede eingehende Stoffcharge eingestellt und aufgezeichnet, und zu Beginn jedes Produktionslaufs wird eine Erstmusterprobe einer zerstörenden Schälprüfung unterzogen. Gebogene Schweißnähte am Schaftradius werden als separater Abschnitt einer Schälprüfung unterzogen. Für Dateien in OEM-Qualität stehen Parametersätze zur Verfügung.

Die Schweißbarkeit hängt von der molekularen Polarität ab. TPU und PVC verschweißen sauber; Polyethylen und Polypropylen sind unpolar und können nicht hochfrequenzgeschweißt werden; Unbeschichtetes Nylon oder Polyester erfordert ein schweißbares Laminat. Die gewebte 840D-Basis sorgt für Abriebfestigkeit und das TPU-Laminat bietet sowohl die wasserdichte Barriere als auch die schweißbare Schicht.

HF Welded Gun CaseEinteilige geschweißte Schale mit Kammerprofil und geschweißter Tasche
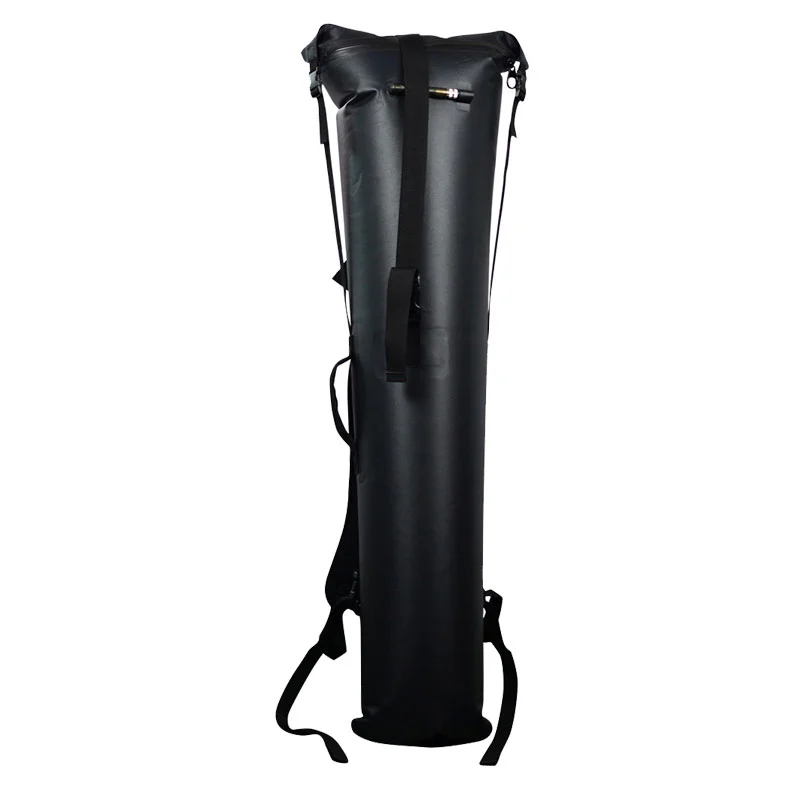
Was macht dieses Gehäuse schwieriger zu schweißen als ein Rohr?

Ein zylindrischer Packsack ist eine gerade Naht, die sich wiederholt. Ein Waffenkoffer mit Kammer ist das nicht.

Besonderheit Schweißfolge
Abgerundete Schaftkammer Gebogener Schweißpfad; Auf den Radius abgestimmtes Elektrodenwerkzeug
Konische Laufkammer Die Schweißnahtbreite muss bei der Verjüngung des Blechs konstant bleiben
Flaches 8 cm Profil Zwei große Flächen treffen an einer schmalen Schweißnaht statt an einem gerollten Rohr aufeinander
Geschweißte Zubehörtasche Ein zweiter Schweißvorgang auf einer bereits geschweißten Fläche
In die Naht eingeschweißter Reißverschluss Unterschiedliche Materialien werden im selben Arbeitsgang zusammengefügt
Riemenanker-Patches Hybridschweißen an Punktlastpositionen

Bei jeder davon handelt es sich um eine separate Werkzeug- und Parameterentscheidung. Aus diesem Grund sind die Entwicklungskosten für einen HF-geschweißten Waffenkoffer mit Kammer höher als für ein Rohr, und wir geben die Werkzeuge explizit an, anstatt sie in einem Stückpreis zusammenzufassen.

Die drei Variablen

Die Frequenz wird vom Gerät festgelegt. Alles, was ein Bediener falsch machen kann, wird in drei Einstellungen gespeichert, die für jede eingehende Stoffcharge festgelegt und aufgezeichnet werden.

Variable Funktion Wenn zu niedrig eingestellt Wenn zu hoch eingestellt
Leistung Wärmeentwicklungsrate im Gelenk Unterversichert; Naht trennt sauber Material verbrennt oder wird an der Schweißnaht dünner
Elektrodendruck Zwingt aufgeweichte Schichten zusammen Unvollständige Verschmelzung über die Schweißnahtbreite Material verdrängt; Schweißnaht wird dünner
Verweilzeit Gesamtenergie ins Gelenk Kaltschweißung mit schlechter Verbindungsfestigkeit Überhitzung und Versprödung

Die Kühlung unter Druck ist der vierte Schritt und wird bei der kostengünstigen Produktion am häufigsten übersprungen. Wenn Sie die Elektrode loslassen, bevor sich das geschmolzene Polymer wieder verfestigt, bleibt eine Verbindung zurück, die korrekt aussieht und sich unter Belastung löst.

Warum nur einige Materialien schweißen

Der Prozess hängt von der molekularen Polarität ab. Ein Polymer mit einem Dipol reagiert auf das Wechselfeld und erwärmt sich im Inneren; Ein unpolares Polymer reagiert überhaupt nicht, unabhängig von der angelegten Energie.

Material HF-schweißbar Notiz
TPU Ja Stark polar; schweißt sauber – die SL-E603-Schale
PVC Ja Stark polar; Lässt sich gut schweißen, ist kostengünstiger und schwerer
PU-beschichtet Variiert Hängt von der Beschichtungsformulierung und -dicke ab
Polyethylen NEIN Unpolar; erfordert Heißluft- oder Ultraschallverfahren
Polypropylen NEIN Unpolar; nicht HF-schweißbar
Unbeschichtetes Nylon oder Polyester NEIN Grundgewebe allein kann nicht geschweißt werden

Aus diesem Grund wird die Schale als TPU-laminiert und nicht als gewebter Stoff spezifiziert. Die gewebte 840D-Basis sorgt für Abriebfestigkeit; Das TPU-Laminat ist sowohl die wasserdichte Barriere als auch die Schicht, die das Schweißen ermöglicht.

Das Akzeptanzkriterium

Zerstörender Schältest: Bei einer korrekt verschweißten Probe reißt das Grundgewebe, bevor sich die Schweißnaht löst. Eine Naht, die sich sauber entlang der Schweißnaht öffnet, weist auf eine unzureichende Energieeinspeisung in die Verbindung hin und löst eine Parameterüberprüfung aus, bevor die Produktion fortgesetzt wird. Dies wird zu Beginn jedes Produktionslaufs ausgeführt und die Aufzeichnungen stehen für OEM-Qualitätsdateien zur Verfügung.

Was Schweißen aus der Fehlerliste entfernt

Fehlermodus bei einem genähten Fall Auf einer geschweißten Schale
Das Nahtband löst sich nach Hitze- und Waschzyklen Kein Band vorhanden
Nadelperforationen öffnen sich mit zunehmendem Alter des Klebstoffs wieder Es sind keine Perforationen vorhanden
Nähte lockern sich bei Vibration Keine Nähte im wasserdichten Gehäuse
Die Taschennaht ist undicht, nachdem sie durch die Schale genäht wurde Auf eine durchgehende Fläche aufgeschweißte Tasche
Gurtanker durchdringen die Barriere An Bewehrungsflächen angeschweißte Anker
Durch aggressives Reinigen wird eine Bandkante angehoben Die Schale kann geschrubbt und abgespritzt werden

Spezifikation

Artikel Spezifikation
Modell SL-E603
Produkttyp Vollverschweißter wasserdichter Gewehrkoffer
Größe 122 × 30 × 8 cm (geschätzt)
Gewicht ca. 1,1 kg (geschätzt)
Interne Kapazität ca. 25–30 L
Schalenmaterial 840D TPU-laminiertes Gewebe
Konstruktion HF-geschweißter, einteiliger Körper
Nahttyp Hochfrequenzgeschweißte, heißversiegelte Kanten
Wasserdichtigkeitsklasse IPX7
Schließung Wasserdichter Reißverschluss
Zubehörtasche 1 verschweißte, wasserdichte Reißverschlusstasche
Profil Abgerundete Hinterschaftkammer, konische Laufkammer
Tragen Verstellbarer, abnehmbarer Schultergurt + verstärkter Griff
Farbvarianten Khaki / Schwarz / Armeegrün, zweifarbig
Kompatibilität mit Schusswaffen Jagdgewehre, Repetiergewehre, taktische Gewehre; Schrotflinten
Mindestbestellmenge 300 Stk
Mustervorlaufzeit 7–10 Tage
Produktionsvorlaufzeit 30–45 Tage
OEM/ODM Unterstützt
Herkunft China

Geschweißte Entwicklungsoptionen

Option Notizen
Individuelle Körperlänge Entwicklung neuer Elektrodenwerkzeuge nach Bedarf
Kammerprofil Hinterschaftradius und Laufkonizität einstellbar
Schalenmaterial 840D TPU-Standard; 500D PVC-Planen-Alternative
PVC-freie Spezifikation Durchgehend TPU-Konstruktion
Geschweißter Logo-Patch Wird aufgetragen, ohne die Schale zu durchstechen
Taschenkonfiguration Größe, Position oder eine zweite geschweißte Tasche
Farbaufteilung Zweifarbig verschweißte Paneele in beliebiger Kombination
Parameterdokumentation Für Qualitätsdateien werden Schweißaufzeichnungen bereitgestellt

Produktionsablauf

1. Wareneingangskontrolle und Schweißbarkeitsprüfung der Charge

2. Einrichtung der Schweißparameter – Leistung, Druck, Verweildauer werden pro Charge aufgezeichnet

3. Erstmuster-Schweißprobe und zerstörender Schältest

4. Präzises Schneiden von Platten zur Kammerentwicklung

5. HF-Schweißen des Schaftkammerradius

6. HF-Schweißen der konischen Laufkammer und der Kantennähte

7. Verschweißte Befestigung der Zubehörtasche und Reißverschlussnaht

8. Hybridschweißung von Gurtankern und Griffhalterungen

9. Eintauchüberprüfung anhand der IPX7-Bedingung

10. Endkontrolle und Exportverpackung

Schweißnahtprüfung

Überprüfen Verfahren Frequenz
Materialschweißbarkeit Probeschweißung an der eingehenden Charge Jede Charge
Parametersatz Leistung, Druck, Verweilzeit protokolliert Jede Charge
Peeling für den ersten Artikel Zerstörerische Ablösung an einer Probeschweißnaht Beginn jedes Laufs
Aussehen und Kantendefinition der Schweißnaht Visuell, in Bearbeitung Kontinuierlich
Konsistenz der Schweißnahtbreite Gemessen an einer zugelassenen Probe Probenahme
Gebogene Schweißnaht Visuell am Schaftradius 100 %
Fertige Wasserintegrität Eintauchkontrolle Gemäß genehmigtem Probenahmeplan

Schweißversuche

Versuch Verfahren Ergebnis
Nahtablösung Zerstörerische Ablösung an einer geschweißten Probe Der Oberstoff ist vor der Nahttrennung gerissen
Integrität der gebogenen Schweißnaht Schältest speziell am Gesäßradius Wird auch bei geraden Schweißnähten gehalten
IPX7-Eintauchen Versiegeltes Gehäuse, 30 Minuten lang in 1 m Tiefe eingetaucht Kein Eindringen an irgendeiner Schweißnaht
Nahtflex-Ermüdung Wiederholtes Biegen an der Schweißnaht Kein Knacken oder Trennen
Hydrolysebeständigkeit Längere Einwirkung von warmer, feuchter Umgebung Keine Nahtaufweichung oder Delaminierung
Integrität bei niedrigen Temperaturen Nach 12 Stunden bei -20 °C gebogen Nähte intakt; kein Sprödbruch
Schrubben und abspritzen Wiederholte aggressive Reinigung der Nahtbereiche Keine Verschlechterung; Keine Klebebandkante zum Anheben
Anker-Patch-Pull Dauerbelastung an verschweißten Laschenstellen Keine Trennung der Schweißstelle

Fertigungskapazität

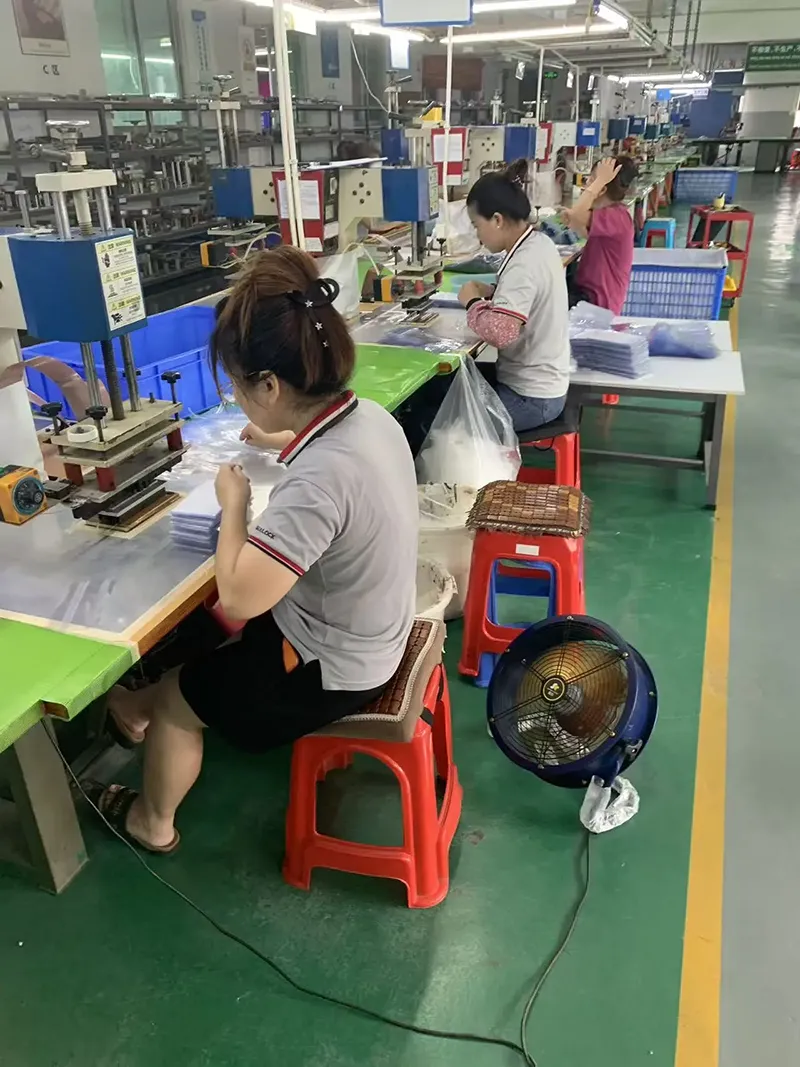
Beim Hochfrequenzschweißen handelt es sich eher um eine Investitionsausrüstung als um einen Unterauftrag. Unsere Schweißlinien werden in Dongguan (China) und Ho-Chi-Minh-Stadt (Vietnam) betrieben. Die Elektrodenwerkzeuge werden für kundenspezifische Formen im eigenen Haus entwickelt, die Schweißbarkeit wird bei jeder eingehenden Charge getestet und die Schweißlinie und der Inspektionsprozess können vom Käufer überprüft werden.

Aktuelle Arbeiten

Kanada – Werkzeugprojekt für Jagdmarken

Die Marke wollte eine tiefere Hinterschaftkammer für Waffen mit verstellbaren Kämmen, wodurch sich der Schweißradius und nicht nur die Abmessung änderte. Wir haben ein neues Elektrodenwerkzeug für die überarbeitete Kurve entwickelt und den gekrümmten Abschnitt speziell vor der Genehmigung einem Schältest unterzogen, da Werkzeugfehler bei einer gekrümmten Schweißnaht zuerst sichtbar werden. 450 Stück, 47 Tage inklusive Werkzeug.

Niederlande – Qualitätsdatei des Importeurs

Ihr Compliance-Team benötigte neben dem Eintauchbericht auch Schweißparameteraufzeichnungen pro Charge, nachdem es zuvor die mündliche Zusicherung eines Lieferanten akzeptiert hatte. Wir haben mit der Lieferung protokollierte Leistungs-, Druck- und Verweilwerte sowie die Schälergebnisse des ersten Artikels geliefert. 600 Stück, 43 Tage.

Japan – PVC-freie Spezifikation

Die Anforderungen des Marktes schlossen PVC gänzlich aus. Die standardmäßige 840D-TPU-Konstruktion war bereits konform und wir haben die Dokumentation der Materialzusammensetzung in der gesamten Lieferkette bestätigt, anstatt etwas zu ersetzen. 350 Stück, 42 ​​Tage.

Was uns Käufer gesagt haben

„Gekrümmte Schweißnähte sind der Punkt, an dem ein Lieferant herausgefunden wird. Sie haben diesen Abschnitt selbst getestet und uns das Ergebnis gezeigt.“

— Produktingenieur, Jagdmarke

„Parameterdatensätze pro Charge verwandelten einen Anspruch in ein Dokument. Unser Compliance-Team stellte danach keine Fragen mehr.“

— Qualitätsmanager, Importeur

„Wenn der Stoff vor der Naht reißt, gibt es nichts mehr zu streiten. Das war der Test, der uns überzeugt hat.“

— Sourcing Lead, Outdoor-Ausrüstungshändler

1. Was ist Hochfrequenzschweißen?

Ein elektromagnetisches Feld mit 27,12 MHz ändert die Polarität etwa 27 Millionen Mal pro Sekunde. Polare Moleküle im TPU versuchen sich bei jeder Umkehrung neu auszurichten, und die innere Reibung erzeugt auf einmal Wärme über die gesamte Dicke der Verbindung. Unter dem Elektrodendruck verschmelzen die erweichten Schichten und verfestigen sich wieder zu einem zusammenhängenden Abschnitt.

2. Warum ist ein Kammergehäuse schwerer zu schweißen als ein Rohr?

Ein Schlauch ist eine gerade, wiederholte Naht. Dieses Geschoss verfügt über eine gekrümmte Hinterschaftkammer, die auf den Radius angepasste Werkzeuge erfordert, eine sich verjüngende Laufkammer, in der die Schweißnahtbreite konstant bleiben muss, wenn die Platte schmaler wird, eine geschweißte Tasche, die auf einer bereits geschweißten Fläche angebracht ist, und einen in die Naht eingeschweißten Reißverschluss. Bei jedem handelt es sich um eine separate Werkzeug- und Parameterentscheidung.

3. Woran erkennt man, dass eine Schweißnaht gut ist?

Zerstörende Schälprüfung. Bei einer korrekten Schweißnaht reißt der Oberstoff, bevor sich die Naht löst. Eine saubere Trennung entlang der Schweißnaht bedeutet unzureichende Energie und löst eine Parameterüberprüfung aus, bevor die Produktion fortgesetzt wird.

4. Was sind die Prozessvariablen?

Leistung, Elektrodendruck und Verweilzeit werden pro eingehender Stoffcharge eingestellt und aufgezeichnet. Das Abkühlen unter Druck ist der vierte Schritt und wird in der kostengünstigen Produktion am häufigsten übersprungen. Durch das frühzeitige Lösen der Elektrode bleibt eine Verbindung zurück, die korrekt aussieht und sich unter Last löst.

5. Kann jedes wasserdichte Gewebe HF-geschweißt werden?

Nein. Der Prozess benötigt molekulare Polarität. TPU und PVC lassen sich gut verschweißen; Polyethylen und Polypropylen sind unpolar und können überhaupt nicht hochfrequenzgeschweißt werden. Unbeschichtetes Nylon oder Polyester erfordert ein schweißbares Laminat. Bei jeder eingehenden Charge wird die Schweißbarkeit geprüft.

6. Schweißen Sie im eigenen Haus?

Ja, auf unseren eigenen Linien in Dongguan, China und Ho-Chi-Minh-Stadt, Vietnam, mit selbst entwickelten Elektrodenwerkzeugen. Die Schweißlinie und der Inspektionsprozess können vom Käufer geprüft werden.

7. Was wird durch Schweißen von der Fehlerliste gestrichen?

Nahtband löst sich, Nadelperforationen öffnen sich mit zunehmendem Alter des Klebers wieder, Nähte lockern sich bei Vibrationen, Taschennähte lecken dort, wo sie durch die Schale genäht sind, und Gurtanker durchbohren die Barriere. Bei einer geschweißten Schale gibt es keine dieser Fehlerarten.

8. Kann der HF-geschweißte Waffenkoffer geschrubbt oder abgespritzt werden?

Ja. Da kein Nahtband abgehoben werden muss, vertragen die geschweißten Nähte eine Reinigung, die ein mit Klebeband versehenes Gehäuse beschädigen würde – nützlich nach Einwirkung von Salz, Schlamm oder Blut.

9. Reißen Schweißnähte bei Kälte?

Nein. Nach zwölf Stunden bei -20 °C blieben die Nähte intakt und flexibel, ohne Sprödbruch an der Schweißnaht.

10. Ist eine PVC-freie Konstruktion verfügbar?

Ja. Die standardmäßige 840D-TPU-Konstruktion ist PVC-frei und die Dokumentation der Materialzusammensetzung kann über die Lieferkette für Märkte bereitgestellt werden, die dies benötigen.

11. Können Sie eine individuelle Form entwickeln?

Ja. Die Elektrodenwerkzeuge werden im eigenen Haus für kundenspezifische Längen, Kammerprofile, geschweißte Verstärkungen und Logo-Patches entwickelt. Die Werkzeuge werden explizit angegeben und nicht in den Stückpreis einbezogen.

12. Wie lauten die Geschäftsbedingungen?

MOQ 300 Stück, Muster in 7–10 Tagen, Produktion in 30–45 Tagen, Angebote EXW, FOB oder CIF, mit Angeboten für die Werkzeugentwicklung pro Projekt und Dokumentation der Schweißparameter für Qualitätsdateien verfügbar.

Anfrage absenden
Kontaktinformation
Senden Sie Ihre Anfrage an Sealock und geben Sie hier Ihre Anforderungen ein. Wir bieten schnelle Reaktionsunterstützung für Jagdausrüstungsmarken weltweit.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren